CNC Turkey CNC Turkey IDEAS TAKE SHAPE

Kontrolliertes Präzisionsfinish für Neuteile

Honen in Lohnfertigung für neue Präzisionsbohrungen

Honen für Hydraulikzylinder, Hülsen und Präzisionsbohrungen bis Ø300 × 2000 mm, mit Zylindrizitäts- und Rauheitsprüfung. Zeichnung senden.

Ein AnsprechpartnerUnsere Kapazitäten für Tiefbohren, Honen, Hartchrom und Prüfung werden nach Zeichnung in einem CNC-Turkey-Prozessplan geführt.

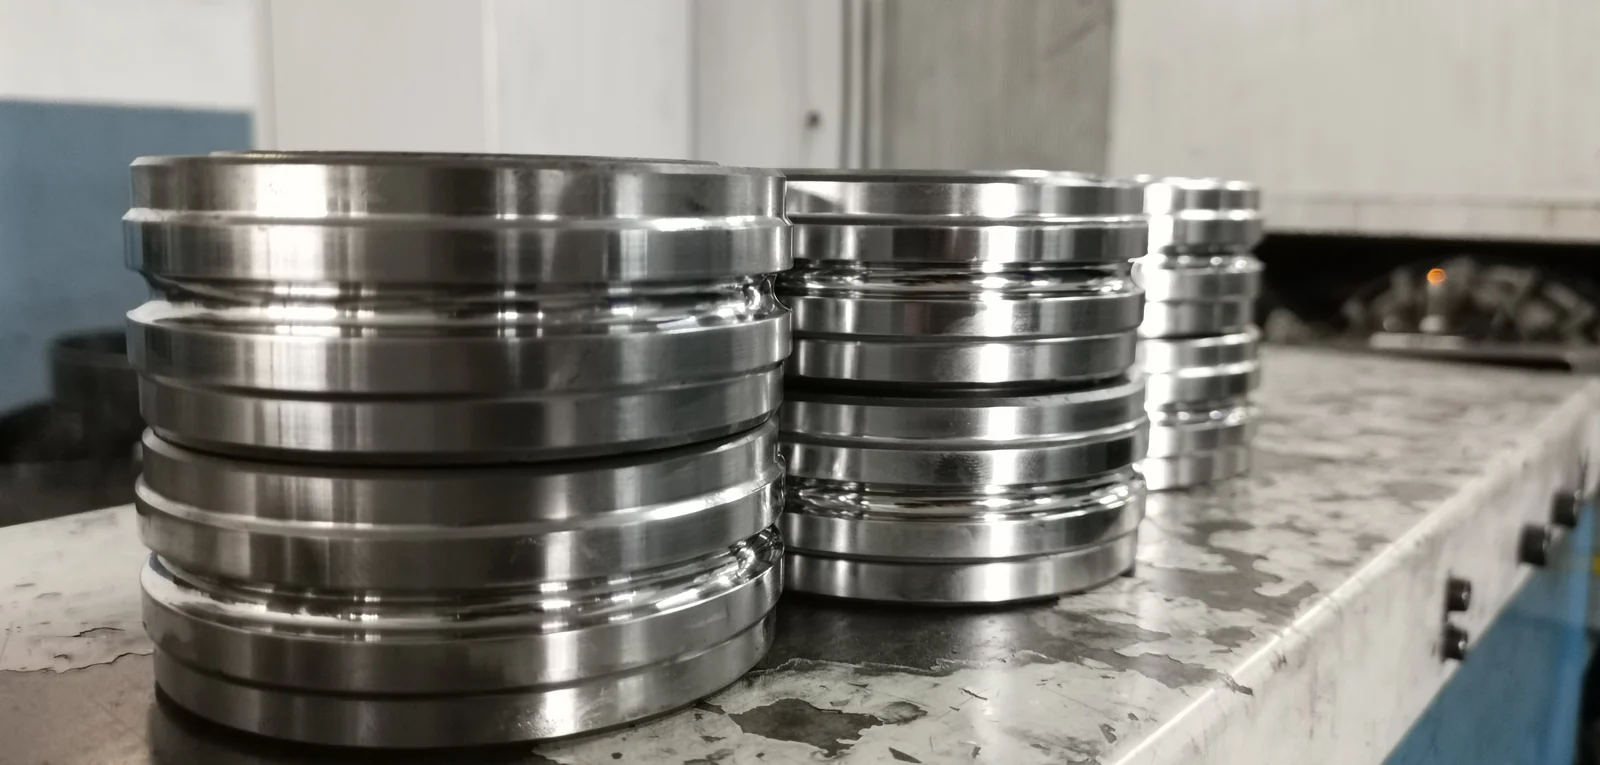
Echte bearbeitete Hülse mit großer Stufenbohrung
Maß- und Oberflächenfinish an einem Neuteil

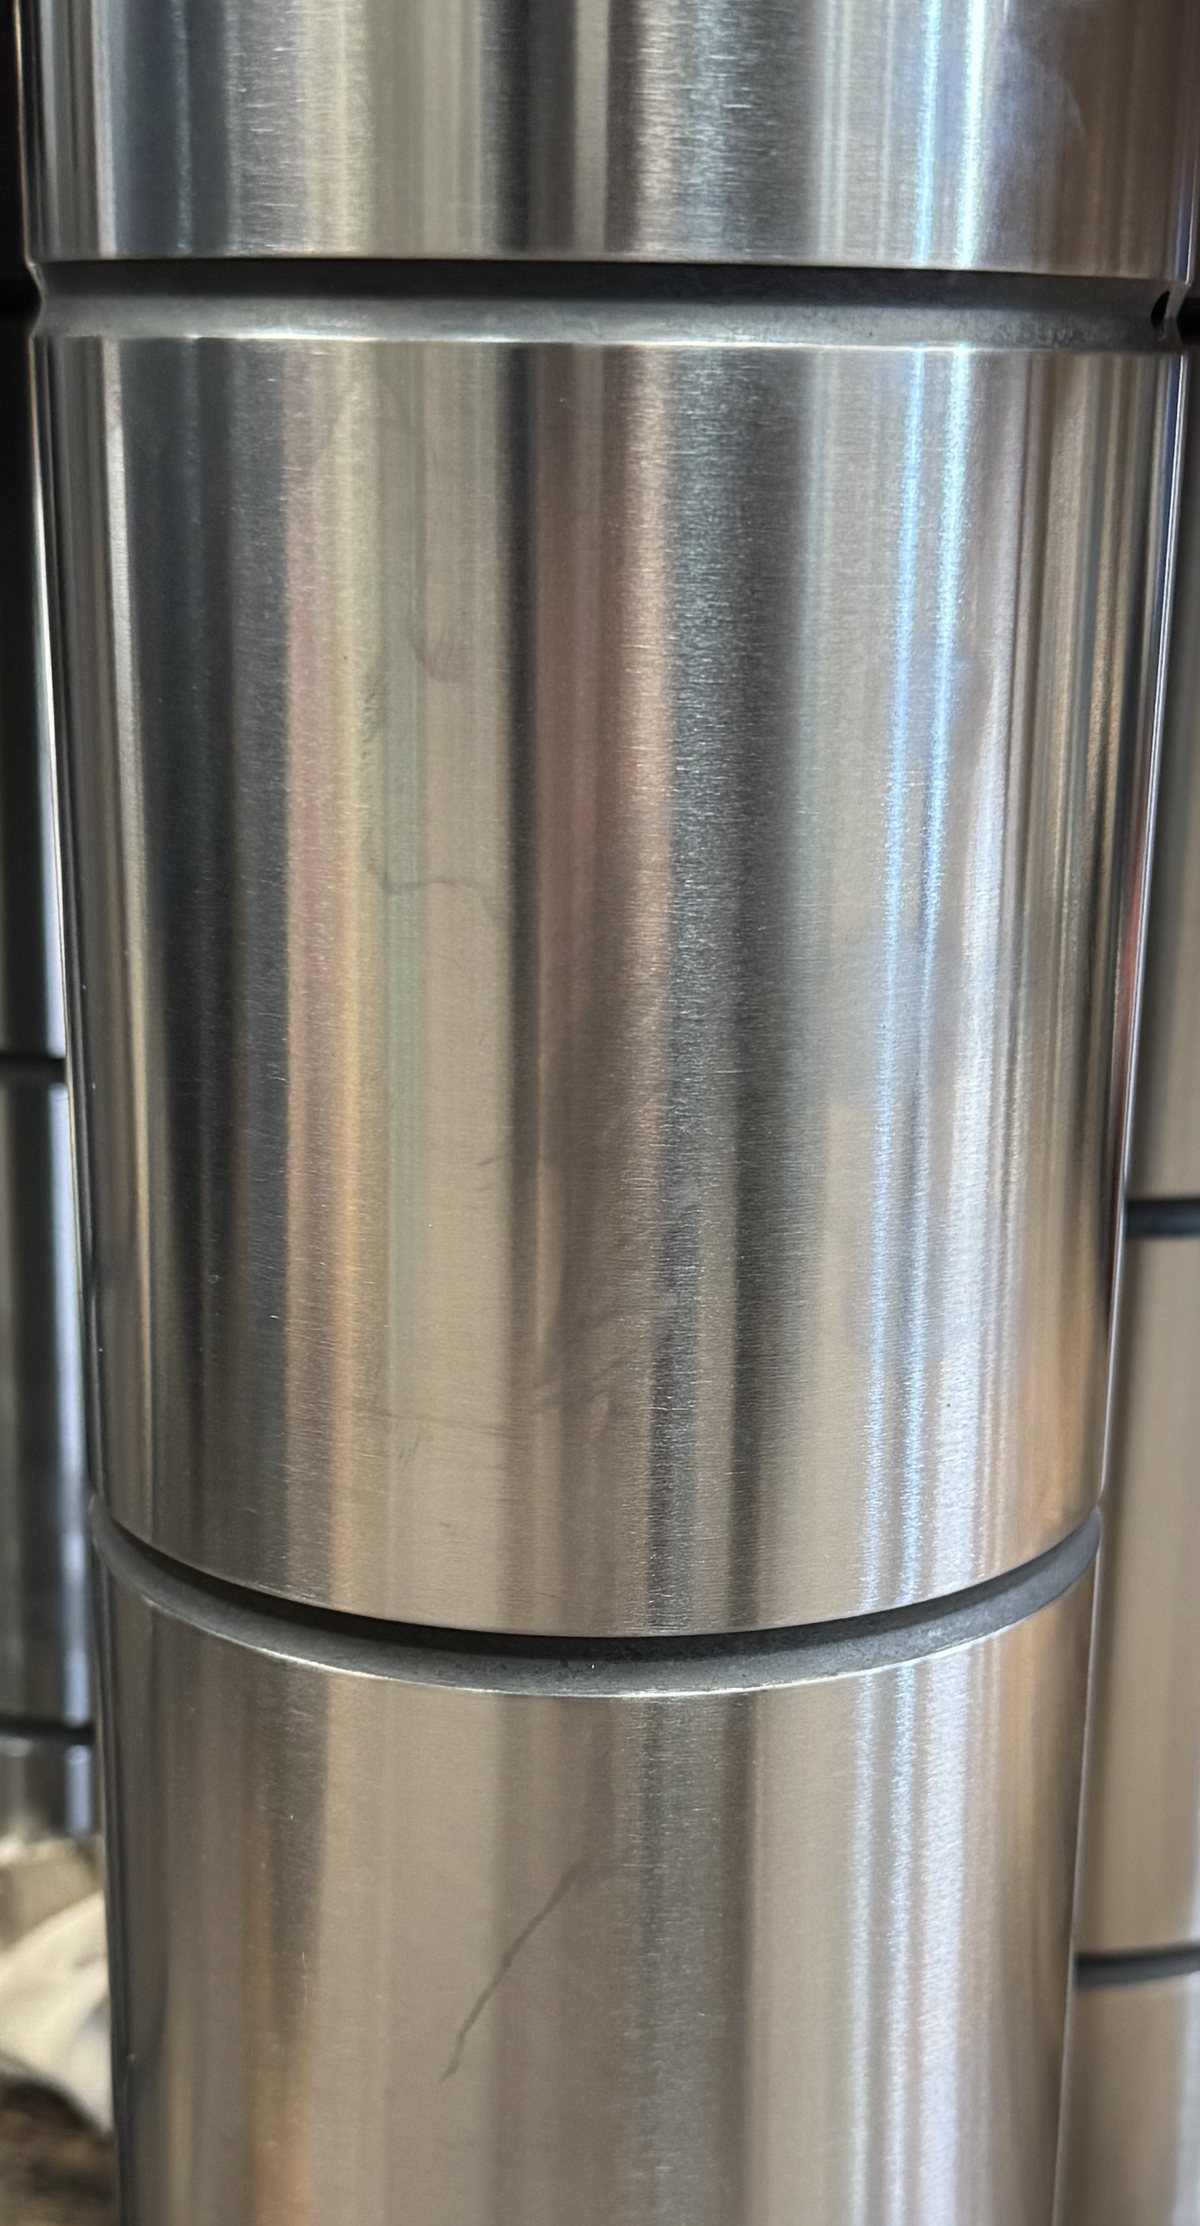
Gehontes Rohr: warum der Kreuzschliff zählt

Honleisten drehen und oszillieren im Rohr und hinterlassen einen feinen Kreuzschliff. Er hält den Ölfilm und verlängert die Lebensdauer der Dichtungen.

  1. 1. Öl drückt den Kolben, die Stange fährt aus; umgeschaltet fährt sie ein.
  2. 2. Die Stange wird hartverchromt, geschliffen und poliert: Ra bis 0,4 µm.
  3. 3. Das Rohr wird gehont; der Kreuzschliff hält den Ölfilm, Dichtungen halten länger.

Auf YouTube ansehen ↗

Ungefähre Kapazität

bis ca. Ø300 × 2000 mm

Fertigungsfokus

neue Präzisionsteile

Abnahmebasis

Zeichnung und Prüfplan

Honen Türkei

Honen erzeugt kontrollierte Oberflächenstruktur, Maß und Zylindrizität in neu gebohrten oder bearbeiteten Bohrungen. Bei Hydraulikzylindern, Präzisionshülsen und Dichtflächen werden Vorbearbeitungsaufmaß und Endoberfläche gemeinsam geplant.

Zeichnung senden und Angebot erhalten

PDF + STEP/STP, Werkstoff, Menge, Toleranzen und Lieferland beifügen.

Keine Registrierung nötig · oder per E-Mail: info@cnc-turkey.com

Anwendungen und Fertigungsumfang

Honen erzeugt kontrollierte Oberflächenstruktur, Maß und Zylindrizität in neu gebohrten oder bearbeiteten Bohrungen. Bei Hydraulikzylindern, Präzisionshülsen und Dichtflächen werden Vorbearbeitungsaufmaß und Endoberfläche gemeinsam geplant.

  • ✓Neue Hydraulikzylinderkörper und gehonte Rohrteile
  • ✓Lange Hülsen, Führungsbohrungen und Präzisionsdichtflächen
  • ✓Maß- und Oberflächenfinish nach Tieflochbohren
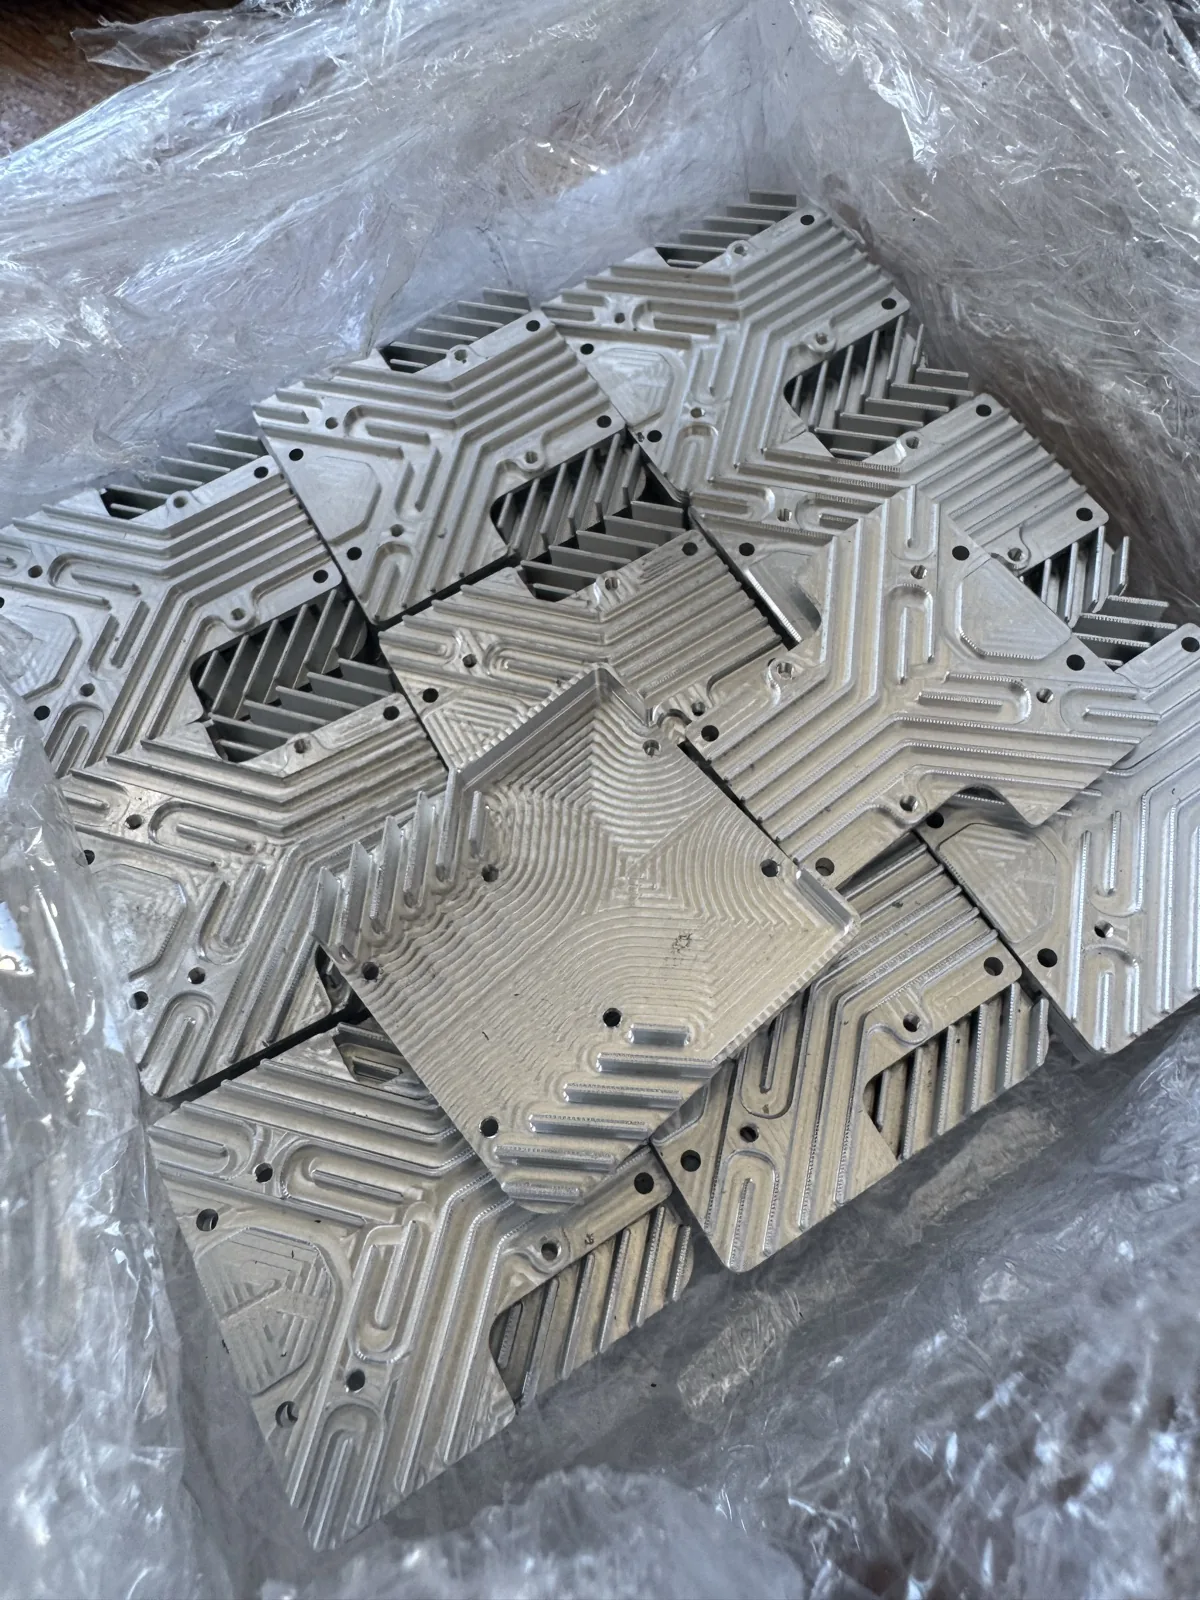
Technische Abnahme und Bestelldaten

Enddurchmesser, Toleranz, Zylindrizität, Geradheit, Rauheitskennwert und Honaufmaß stehen in der Zeichnung.

  • ✓PDF-Zeichnung, STEP/STP, Menge und Einsatzbedingungen senden.
  • ✓Geometrie, Härte, Aufmaß, Spannung und Messzugang prüfen.
  • ✓Bohrung stufenweise auf Enddurchmesser und Kreuzschliff honen.
  • ✓Endmaß, Geometrietoleranz und Rauheit dokumentieren.

Fertigung

Was wir für Ihre Zeichnung koordinieren

  • •Neue Hydraulikzylinderkörper und gehonte Rohrteile
  • •Lange Hülsen, Führungsbohrungen und Präzisionsdichtflächen
  • •Maß- und Oberflächenfinish nach Tieflochbohren
Projektsteuerung

Klare technische Verantwortung für die Neuteilfertigung

  • —Der Umfang beginnt mit der Fertigung eines Neuteils aus Rohmaterial oder Halbzeug nach freigegebener Zeichnung.
  • —Enddurchmesser, Toleranz, Zylindrizität, Geradheit, Rauheitskennwert und Honaufmaß stehen in der Zeichnung.
  • —Zeichnungsrevision, Prozessfolge und Abnahmeprotokolle werden auftragsbegleitend verfolgt.
  • —Fertigung, Qualitätsdokumentation und Exportlieferung werden als ein CNC Turkey-Projekt geführt.

RFQ

Von der Zeichnung bis zum Exportversand

01

PDF-Zeichnung, STEP/STP, Menge und Einsatzbedingungen senden.

02

Geometrie, Härte, Aufmaß, Spannung und Messzugang prüfen.

03

Bohrung stufenweise auf Enddurchmesser und Kreuzschliff honen.

04

Endmaß, Geometrietoleranz und Rauheit dokumentieren.

05

Lieferung mit freigegebener Dokumentation und Schutzverpackung abschließen.

Nächste Schritte

Echte Aufträge

Sehen Sie unsere gefertigten Teile

Echte Projektfotos. Senden Sie uns Ihre Zeichnung, wir prüfen sie und melden uns.

FAQ

Häufige Fragen internationaler Einkäufer

Was bewirkt der Kreuzschliff beim Honen?

Honleisten drehen und oszillieren gleichzeitig in der Bohrung und hinterlassen einen feinen Kreuzschliff. Er hält den Ölfilm und unterstützt die Lebensdauer der Dichtungen. Deshalb sollte die Zeichnung neben dem Durchmesser auch den Rauheitskennwert nennen.

Kann Honen die Lage einer Bohrung korrigieren?

Nur sehr begrenzt. Honen folgt der vorhandenen Bohrungsachse und verbessert vor allem Maß, Form und Oberfläche. Lage und Konzentrizität müssen deshalb bereits beim Bohren oder Vorbearbeiten stimmen.

Welche Angaben braucht die Zeichnung?

Enddurchmesser, Toleranz, Zylindrizität, Geradheit, Rauheitskennwert und Honaufmaß stehen in der Zeichnung.

Gilt das Maximalmaß beim Honen für jede Geometrie?

Nein. Länge, Gewicht, Spannung, Schultern, Zugang, Härte und Toleranz werden gemeinsam geprüft.

Ist Honen nach der Wärmebehandlung möglich?

Ja; Härte, Verzug, Aufmaß und Erhalt der Bezüge müssen vor Auftrag geklärt sein.

Kann ein Prüfbericht zum Honen geliefert werden?

Maß- und Oberflächenergebnisse können dokumentiert werden, wenn Merkmale und Prüfverfahren im Angebot vereinbart sind.

Kann Honen in eine Wiederholfertigung integriert werden?

Ja. Nach Freigabe von Prozessfolge, Aufmaß, Bezügen und Stichprobenplan sind Losprüfung und Dokumentation für Neuteile möglich.

RFQ

Senden Sie Ihre Zeichnung für eine technische Prüfung

Menge, Material, Qualitätsanforderungen und Zielland helfen uns, den passenden Fertigungs- und Lieferweg zu prüfen.

Zeichnung senden und Angebot erhalten

Keine Registrierung nötig.
Ihre Zeichnungen werden vertraulich behandelt und nur für die Angebotserstellung verwendet.