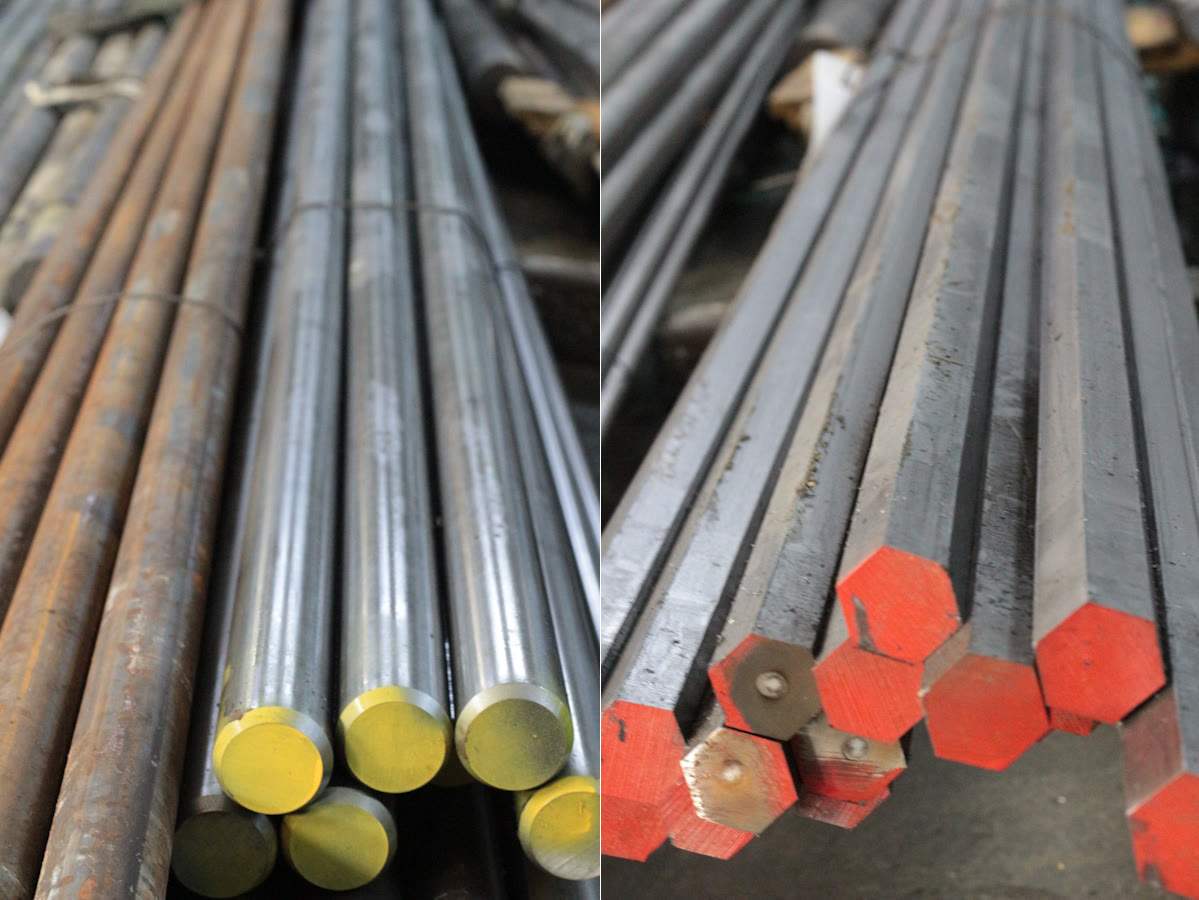
Quel est l’effet de l’usinabilité ?
L’usinabilité ne se résume pas à la vitesse de coupe. Contrôle des copeaux, durée de vie des outils, bavures, état de surface et stabilité dimensionnelle influencent la fabrication. Une même nuance peut nécessiter un autre processus selon sa dureté ou son état de livraison.
Commencez par les charges, la température, la corrosion et l’usure en service. Comparez ensuite la disponibilité, la séquence d’usinage et de finition et le coût total. Ce guide ne remplace pas la validation de conception.
Aciers au carbone et alliés
Pour les arbres, axes, fixations et pièces de machines, le choix dépend de la résistance, de la trempabilité et de la surface finale. Le C45 et le 42CrMo4 ne sont pas automatiquement interchangeables. Précisez la norme, l’état de livraison et la dureté finale sur le plan.
Les portées critiques peuvent nécessiter une rectification après traitement thermique. Convenez des surépaisseurs et contrôles au stade du devis ; une seule vitesse de coupe ou dureté ne représente pas tous les aciers.
Aciers inoxydables
L’inox ne constitue pas une classe d’usinabilité unique. Les nuances austénitiques, ferritiques, martensitiques et duplex se comportent différemment. L’écrouissage et le contrôle des copeaux peuvent être déterminants pour les outils et les opérations.
Pour les composants de vannes, raccords et pièces exposées à la corrosion, le concepteur choisit la nuance selon le fluide et l’environnement. Communiquez dès le départ les exigences de soudage, passivation et rugosité.
Alliages d’aluminium et de cuivre
L’aluminium convient notamment aux boîtiers légers, plaques et éléments de montage. Alliage et état métallurgique influencent copeaux et dimensions. Les parois fines demandent un bridage et une séquence adaptés ; en cas d’anodisation, examinez ensemble alliage et dimensions après revêtement.
Cuivre et laiton ne s’usinent pas de la même façon. La ductilité du cuivre pur peut compliquer la maîtrise des bavures et surfaces. Pour les contacts, raccords et pièces de transfert thermique, précisez conductivité, restrictions de composition et usage final.
Titane, fonte et plastiques techniques
Les pièces en titane demandent une étude particulière des outils, de la chaleur et de la rigidité. L’emploi d’un alliage en aéronautique ou dans le médical ne qualifie ni ne certifie automatiquement la pièce fabriquée pour ces secteurs.
Dans la fonte, la forme du graphite, la matrice et la peau de fonderie influencent l’usinabilité ; toutes les fontes ne sont pas difficiles à usiner. Vérifiez qualité de fonderie, surépaisseurs et références des boîtiers et supports.
Pour le POM, le PA et le PTFE, considérez dilatation, humidité et déformation au bridage. Bagues, guides et isolants nécessitent des conditions de mesure et d’utilisation définies. Une faible vitesse de coupe n’est pas une règle universelle pour tous les plastiques.
Que joindre à votre demande de devis ?
Envoyez à CNC-Turkey le plan et les quantités pour fabriquer des composants neufs. Les matériaux alternatifs sont examinés après étude technique et accord du client. Disponibilité, processus et contrôles sont confirmés pour chaque pièce.
- ✓Norme, nuance et état de livraison
- ✓Tolérances critiques, rugosité et dureté finale
- ✓Traitement thermique, revêtement et certificats requis
- ✓Quantité, besoins récurrents et pays de livraison