Ejes y rodillos rectificados y cromados según plano
Evalúe asientos de rodamientos, relación longitud/diámetro, descentramiento, concentricidad, acabado y efectos del tratamiento térmico en un solo plan antes de fabricar.
Un único equipo responsablePara ejes y rodillos largos, torneado, rectificado exterior, cromo duro e inspección siguen un plan de fabricación de CNC Turkey.
Fabricación según plano técnico · Turquía
Rectificado exterior
Ø600 × 4200 mm
Cromo duro exterior
Ø1000 × 4000 mm
Torneado convencional
Ø710 × 4000 mm
Familias de piezas
Ejes rectos/escalonados, husillos, rodillos y anillos
Geometría crítica
Asientos, concentricidad, descentramiento y rectitud
Ruta de proceso
Torneado, fresado, tratamiento térmico, rectificado y recubrimiento
Modelo de suministro
Prototipo, repuesto y producción repetitiva
fabricación de ejes y rodillos
En ejes y rodillos no basta con cumplir el diámetro. Las superficies funcionales deben girar sobre el eje previsto, debe mantenerse la rectitud, planificarse los márgenes tras el tratamiento térmico y conservarse el mismo criterio de inspección en lotes repetitivos. La revisión previa hace visibles estos riesgos desde el plano.
Capacidad para superficies largas rectificadas y cromadas
Para ejes y rodillos largos, rectificamos exteriormente hasta Ø600 × 4200 mm y cromamos exteriormente hasta Ø1000 × 4000 mm. El torneado convencional alcanza Ø710 × 4000 mm y el CNC Ø650 × 3500 mm. Torneado, margen de cromo, rectificado final y control de descentramiento se planifican juntos.
Tipos de ejes y rodillos evaluables
Cuando se definen la geometría, las condiciones de servicio y las piezas acopladas, puede prepararse una ruta para ejes de transmisión, ejes escalonados, ejes de apoyo, rodillos guía o motrices y anillos especiales. En piezas largas o grandes, la viabilidad se confirma según diámetro, longitud, peso, sujeción y acabado.
✓Ejes rectos, escalonados, huecos, con brida y hombro
✓Ejes con chaveteros, roscas, taladros o detalles fresados
✓Rodillos guía, de presión, transporte y accionamiento
✓Rodillos, ruedas y anillos de perfil especial
Ruta del plano a la inspección final
Una ruta típica incluye revisión de versión y viabilidad, material, creación de referencias, torneado de desbaste, fresado/taladros/chaveteros cuando proceda, tratamiento térmico, evaluación de enderezado, acabado o rectificado cilíndrico, tratamiento superficial e inspección final. La secuencia reduce deformación y nuevas sujeciones.
Por qué importan descentramiento, concentricidad y rectitud
Cuando varios rodamientos, retenes, acoplamientos o superficies comparten eje, medir cada diámetro por separado puede no ser suficiente. Datum común, descentramiento total, cilindricidad, rectitud y acabado deben vincularse con la función. El método y apoyo durante la medición se acuerdan al presupuestar.
✓Control de asientos de rodamiento y retén respecto a un eje común
✓Efectos de flexión, alivio de tensiones y enderezado en piezas esbeltas
✓Ra/Rz y dirección de rectificado en superficies funcionales
Perfil y superficie de trabajo del rodillo
El rendimiento del rodillo depende no solo del diámetro exterior, sino de la posición del perfil respecto al eje, dureza, rugosidad, margen de recubrimiento y forma mantenida en la cara de trabajo. En perfiles bombeados, ranurados, con radios o especiales, el método de inspección se define con el plano. Montaje y equilibrado de cuerpos, ejes o anillos se revisan por separado.
Material, tratamiento térmico, rectificado y recubrimiento
C45/C45E, 42CrMo4, 34CrNiMo6, 16MnCr5/20MnCr5 e inoxidables adecuados pueden evaluarse según plano y servicio. Los cambios tras temple y revenido, cementación, inducción o nitruración se consideran con el margen de acabado y plan de inspección. Cromo duro, óxido negro u otros acabados pueden coordinarse dentro del plan de fabricación según especificación.
Registros de calidad y producción repetitiva
Para pedidos repetitivos se conservan como referencia la revisión aprobada, material, ruta de tratamiento/recubrimiento, puntos críticos y embalaje. Certificado de material, registros de dureza/recubrimiento e informe con valores medidos pueden definirse al presupuestar. Las superficies de precisión se protegen durante el transporte.
Información necesaria para un presupuesto preciso
Envíe plano PDF y, cuando sea posible, STEP/STP con cantidad, demanda anual, material, bruto preferido, datums/tolerancias críticas, descentramiento/rectitud, acabado, tratamiento, rectificado/recubrimiento, equilibrado, documentos y país. Longitud total, diámetro máximo y peso aproximado agilizan la asignación de capacidad para piezas largas o grandes.
Ejemplos representativos de fabricación
Del eje al rodillo: momentos críticos de fabricación
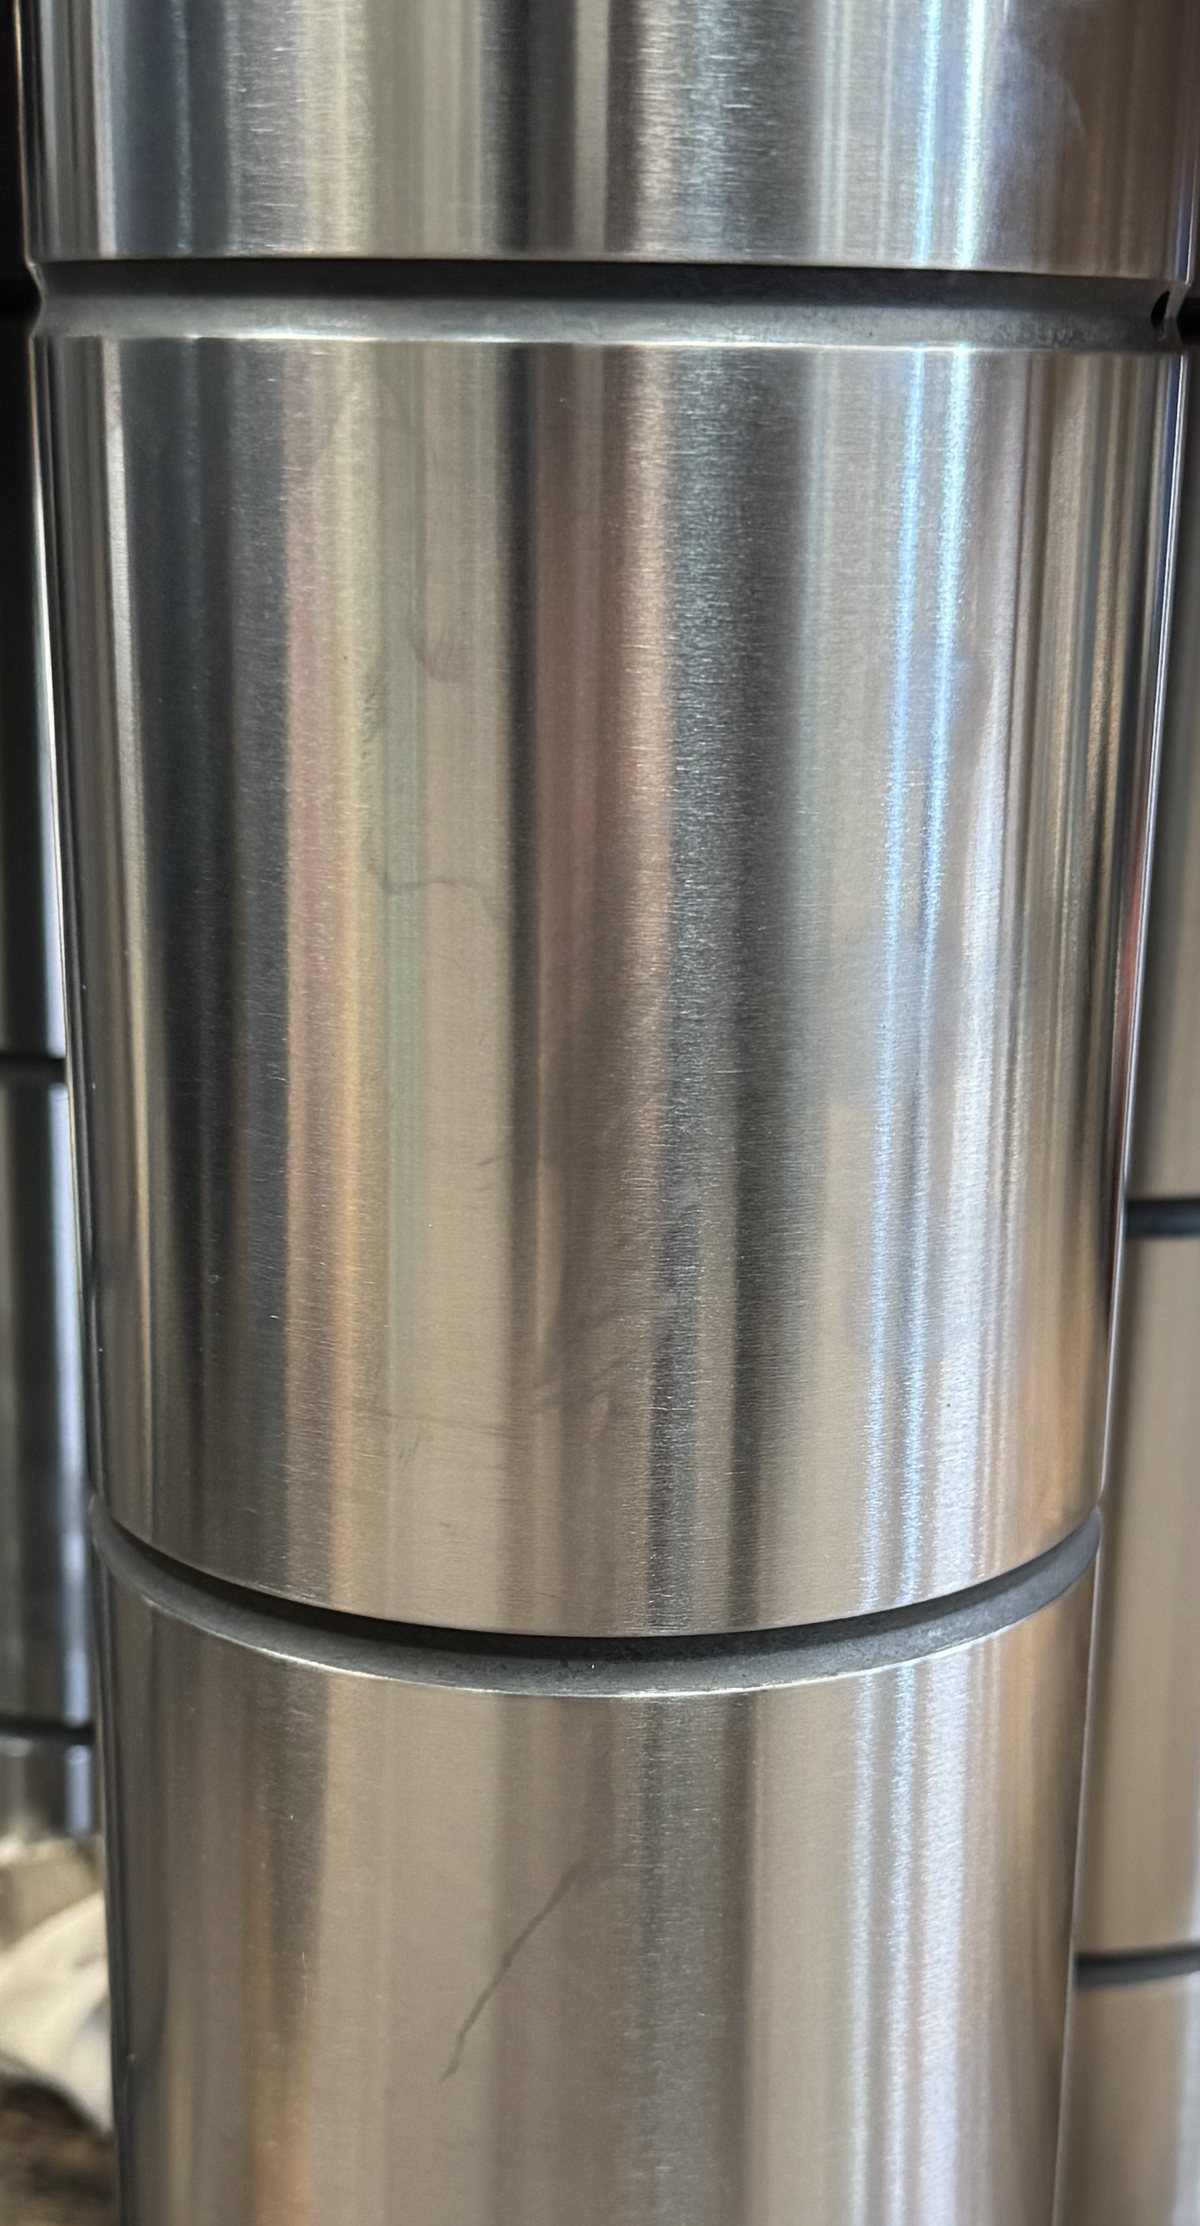
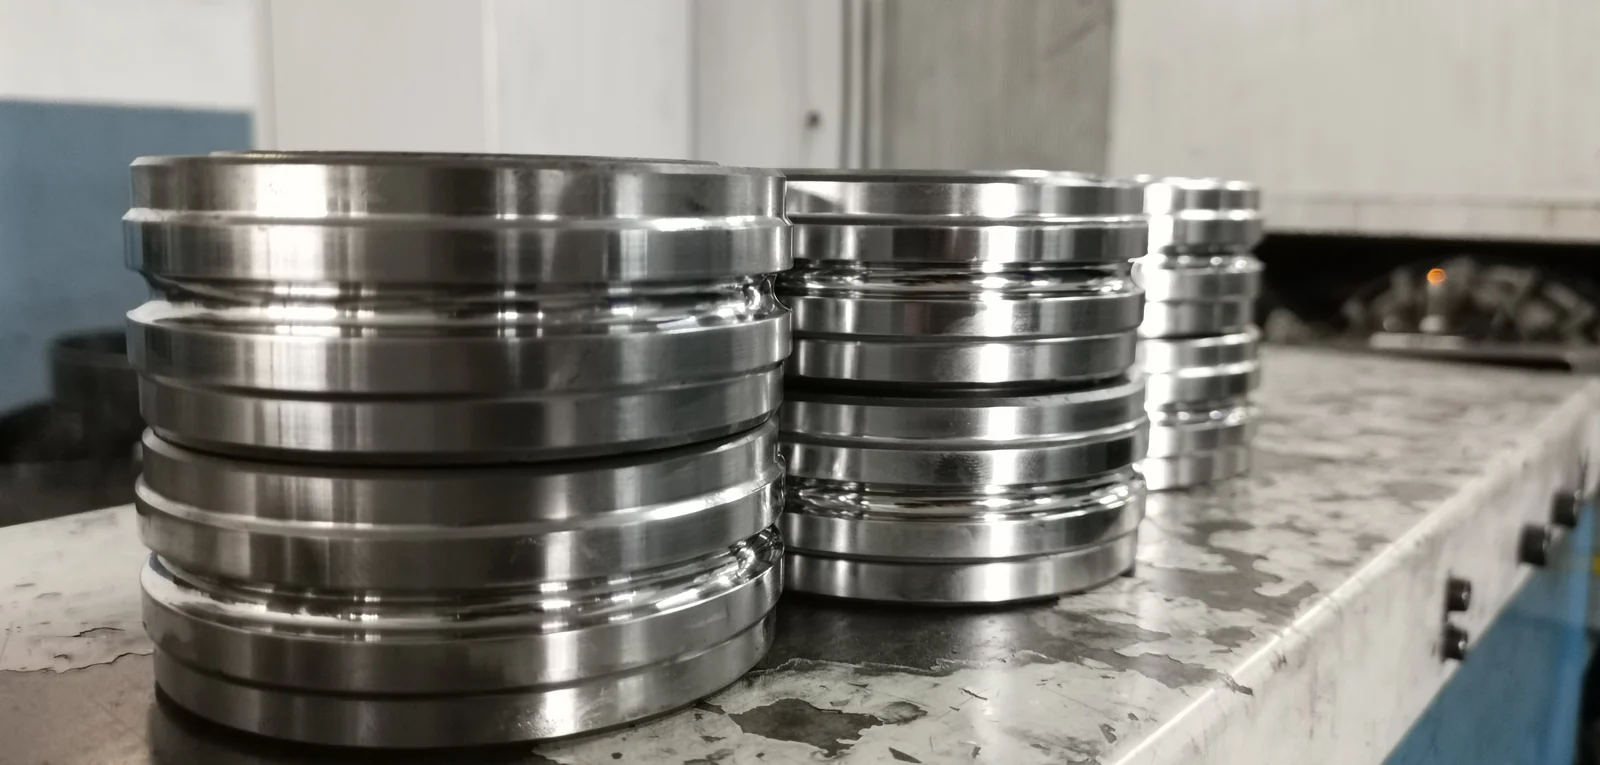
Para proteger la confidencialidad del cliente, las imágenes de esta página muestran de forma representativa familias de ejes y rodillos y sus procesos, sin repetir imágenes de páginas anteriores.
Preguntas frecuentes de compradores internacionales
¿Cuál es el tamaño máximo de eje o rodillo?
Un límite general sería engañoso. La viabilidad se determina desde el plano según diámetro máximo, longitud, peso, geometría, material, sujeción, tolerancia y rectificado.
¿Cómo se gestiona la rectitud tras el tratamiento térmico?
Margen de desbaste, alivio/tratamiento, apoyo, enderezado cuando proceda y rectificado final se revisan conjuntamente. El criterio y método de inspección deben definirse en el plano.
¿Pueden incluir chaveteros, estrías, roscas o detalles fresados?
Sí, pero el método y la viabilidad dependen de geometría, tolerancia, cantidad y equipo. Deben indicarse norma, relaciones de datum y método de inspección.
¿Se pueden tratar o recubrir las superficies del rodillo?
Según especificación se pueden coordinar endurecimiento, nitruración, cromo duro y otros acabados. Dureza, profundidad, espesor, enmascarado, dimensiones finales y rugosidad se confirman antes de presupuestar.
¿Qué archivos y dimensiones se necesitan para presupuestar?
Envíe plano PDF y, cuando sea posible, STEP/STP con cantidad, diámetro máximo, longitud, peso, material, datums/tolerancias, descentramiento/rectitud, Ra/Rz, tratamiento, rectificado/recubrimiento, equilibrado y país.
RFQ
Envíe su plano para una revisión de fabricación
La cantidad, el material, los requisitos de calidad y el país de entrega nos ayudan a revisar la ruta de fabricación y envío adecuada.